


HDPE forgóformázás: Főbb tulajdonságok, előnyök és ipari alkalmazások
Kérdezd meg bármelyik üzemvezetőt, hogy miért választották a HDPE-t rotációs tartályhoz, és valószínűleg ugyanazt a választ fogod hallani: merevség. A HDPE rotációs fröccsöntése a nagy sűrűségű polietilén alkatrészek merevségét biztosítja, anélkül, hogy a hegesztési vonalak vagy gyenge pontok más fröccsöntési módszerekkel járnának. Ha az alkalmazás vegyi anyagokat, nyomást vagy nagy távolságokat tartalmaz a támasztópontok között, a HDPE-nek a lista tetején kell lennie.
Ennek elérése több figyelmet igényel a folyamatirányításra, mint az LLDPE esetében, de a kifizetődő olyan rész, amely megtartja formáját, ellenáll a kúszásnak és ellenáll az agresszív médiának. Ez az útmutató elmagyarázza, hogyan működik a HDPE forgóformázás, hogyan hasonlítható össze az LLDPE-vel, és mire kell figyelni egy gyártó partnernél.
A HDPE forgóformázás megértése
A HDPE rotációs fröccsöntés egyszerűen egy rotációs öntési eljárás, amely nagy sűrűségű polietilént használ gyantaként. Az anyagot finom porrá őrlik, vagy mikropelletté extrudálják, üreges alumínium- vagy acélformába helyezik, és a formát két egymásra merőleges tengelyen forgás közben hevítik. A polimer megolvad, bevonja a forma belsejét, és varratmentes, feszültségmentes alkatrészt képez, ahogy a forma lehűl.
Mivel a forma két síkban forog, a falvastagság még összetett geometriákon is egyenletes marad. A sarkok, bordák és betétek másodlagos illesztés nélkül is beönthetők. A HDPE kifejezetten hozzájárul a magasabb kristályossághoz és sűrűséghez, mint az LDPE vagy az LLDPE, ami nagyobb merevséget, jobb hőállóságot és alacsonyabb oldószer- és vízgőz-áteresztő képességet jelent.
Az öntőformákat általában alumíniumból vagy acélból készítik nagy mennyiségben. HDPE esetében a formának szellőzőnyílással kell rendelkeznie, hogy az elmozdult levegő távozhasson; ellenkező esetben a beszorult levegő felületi lyukakat és hiányos kitöltést okozhat.
HDPE vs. LLDPE: Anyagtulajdonságok, amelyek számítanak
Az egyik leggyakoribb kérdés a forgóformázás során, hogy melyik polietilén minőséget válasszuk. Az alábbi táblázat gyakorlati összehasonlítást ad a HDPE és az LLDPE között rotációs öntéshez.
| Tulajdonság | HDPE | LLDPE |
|---|---|---|
| Sűrűség (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Hajlítási modulus (MPa) | 800 – 1300 | 400-800 |
| Nyújtáskori szakítószilárdság (MPa) | 20-30 | 12-20 |
| Ütésállóság | Mérsékelt | Kiváló |
| Feszített repedésállóság | Jó | Kiváló |
| Zsugorodás a hűtés során | Magasabb | Lejjebb |
| A fal merevsége | Magas | Mérsékelt |
A rövid változat: válassza a HDPE-t, ha az alkatrésznek ellenállnia kell a hajlításnak, a benyomódásnak vagy a belső nyomásnak magas hőmérsékleten. Válassza az LLDPE-t, ha az ütésállóság és a feszültségrepedésekkel szembeni ellenállás fontosabb. Sok rotomoldó mindkét anyagot raktáron tartja, és egy jó szerződéses gyártó segít kiválasztani a tényleges szolgáltatási környezetnek megfelelő minőséget.
Ennek egyik módja az, hogy a HDPE inkább szerkezeti műanyagként, míg az LLDPE inkább egy kemény elasztomerként viselkedik. Tartályos alkalmazásoknál a HDPE szilárdabb érzést és jobb ellenállást biztosít a kihajlás ellen, ha a tartály részben megtelt. Úszóban vagy útakadályban, ahol valószínű az ütközések, az LLDPE elhajlása és ütésállósága értékesebb lehet.
HDPE feldolgozás: mit kell a rotomoldóknak ellenőrizniük
A HDPE forgóformázása kevésbé elnéző, mint az LDPE vagy LLDPE fröccsöntése. Mivel a HDPE élesebb olvadásponttal és magasabb kristálytartalommal rendelkezik, a sütési időt, a csúcshőmérsékletet és a hűtési sebességet szigorúan ellenőrizni kell. Ha a porszemcsék túl durvák, a belső felületen tűs lyukak jelennek meg; ha a sütő hőmérséklete túl magas, az anyag lebomolhat; ha a hűtés egyenetlen, az alkatrész meghajolhat.
A HDPE tipikus forgóformázási körülményei közé tartozik a 250–350 °C-os formahőmérséklet, a 190–220 °C-os csúcs belső levegőhőmérséklet és a lassú, szabályozott hűtési fázis. A zsugorodási arány is valamivel magasabb, mint az LLDPE, ezért a forma méreteit és a hűtőberendezéseket ennek megfelelően kell beállítani.
A por minősége is számít. A HDPE-nek nagyobb valószínűséggel szűkebb részecskeméret-eloszlásra van szüksége, mint az LLDPE-nek, mivel a nagyobb részecskék áramlási vonalakat hozhatnak létre. A legtöbb tapasztalt rotomoldó a HDPE-t hasonló célhálóra porítja, de beállítják az őrlés körülményeit, hogy megakadályozzák a túlzott finom por kialakulását. Egyesek belső nyomásérzékelőket is használnak a levegő csúcshőmérsékletének figyelésére, és pontosan eldöntik, hogy mikor dobják ki a formát a sütőből.
Alkalmazások és valós példák
A HDPE forgóformázás olyan iparágakban jelenik meg, ahol a szerkezeti teljesítmény és a vegyszerállóság nem veszélyeztethető. Gyakori példák közé tartoznak az ömlesztett vegyszertároló tartályok, keverőtartályok, adagolótartályok, tárolótálcák, ipari berendezések házai, vízkezelő alkatrészek és mezőgazdasági permetezőtartályok.
Függőleges tárolótartályok esetén a HDPE merevsége lehetővé teszi, hogy a magasabb falak ellenálljanak a karikafeszültségnek, túlzott falvastagság nélkül. Számos ipari tartály kúpos aljú kialakítása a HDPE méretstabilitásából is profitál, különösen akkor, ha a tartály sűrű folyadékkal van megtöltve. Tipikus példa erre a CPT5000L kúpos fenekű PE tárolótartály, amelyet a rotomolderek varratmentes falakkal és egybeöntött szerelvényekkel gyártanak. A fröccsöntőgépek a tartályok szállítás közbeni mechanikai terhelésére is terveznek, és ezt a témát közelebbről megvizsgáljuk tiszta víztartály stabilitása egyenetlen utakon.
 CPT-5000L kúpos alsó PE tárolótartály ipari használatra Rotomformázott HDPE tárolótartály kúpos aljzattal és varratmentes falú, sűrű folyadékokhoz és igényes ipari környezetekhez, ahol a méretstabilitás és a korrózióállóság számít. Termék megtekintése →
A keverőtartályok és az adagolóhordók egy másik természetes illeszkedés. Ezek az alkatrészek gyakran látják a keverő terhelését, a fúvóka nyomatékát és ismételt savakkal vagy lúgokkal való érintkezést. A HDPE nagyobb merevsége csökkenti a hajlítást a rögzítési kiemelkedéseknél, és megtartja a mérettűréseket a menetes betétek körül. Nagyobb térfogatok esetén egy 10 tonnás PE keverőhordó zökkenőmentes, korrózióálló edényt biztosít a folyamatmérnökök számára.
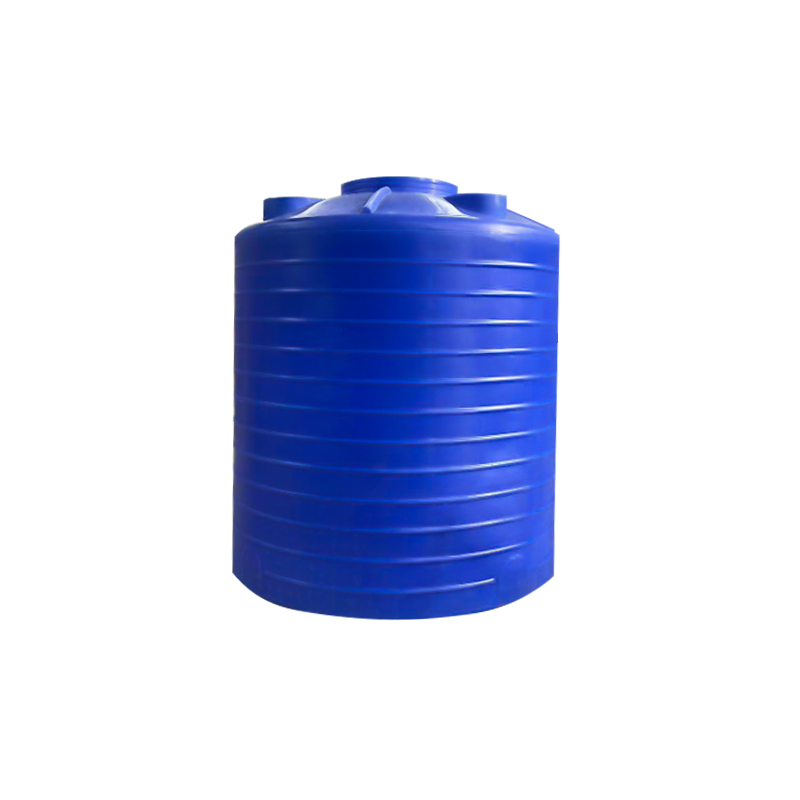 10 tonnás PE keverő hordó vegyi feldolgozáshoz Keverési és adagolási alkalmazásokhoz tervezett nagykapacitású forgóformázott hordó, amely merevséget és korrózióállóságot kínál, hogy ellenálljon a keverő terhelésének és az ismételt vegyi expozíciónak. Termék megtekintése →
A vegyszertároló területeken a szivárgásmentes tálcák ma már szabványos biztonsági követelménynek számítanak. A HDPE-ből készült forgóformázott tálca ugyanolyan kémiai kompatibilitást biztosít, mint maga a tartály, sima belsővel, amely könnyen ellenőrizhető és tisztítható. A fogantyúk és a lefolyómedencék közvetlenül a tálcába való formázhatósága kiküszöböli az összeszerelési lépéseket.
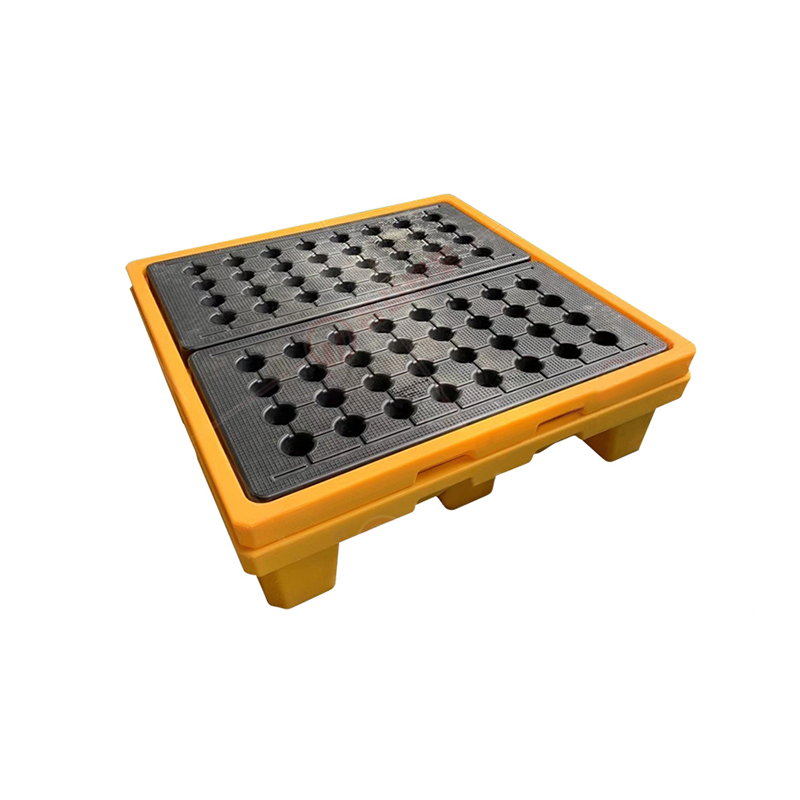 Forgóformázott szivárgásmentes vödörtálca vegyi anyagok tárolására HDPE tálca öntött fogantyúkkal és lefolyómedencékkel, amely sima, könnyen tisztítható tárolóoldatot biztosít, amely kémiailag kompatibilis a tárolt folyadékokkal. Termék megtekintése →
A tartályokon és tálcákon kívül a HDPE forgóformázást a következőkre használják:
- útbiztonsági korlátok és vízzel teli barikádok
- pillérházak és védőburkolatok
- fedélzet alatti édesvízi tartályok lakóautókhoz és csónakokhoz
- üzemanyagtartályok mezőgazdasági és terepjáró berendezésekhez
- szokatlan keresztmetszetű légcsatornák és szellőzőalkatrészek
- nagy berendezésházak, amelyeknek ellenállniuk kell az UV-sugárzásnak és a nedvességnek
Hogyan válasszunk HDPE Rotomolding Partnert
Nem minden rotomolder rendelkezik a HDPE nyereséges üzemeltetéséhez szükséges tapasztalattal. Megrendelés előtt érdeklődjön a porkezelésről, a formák hőmérsékletének szabályozásáról és a hűtési eljárásokról. Erősítse meg, hogy már végeztek HDPE projekteket, mert a tanulási görbe valós.
Vegye figyelembe a teljes termékláncot is. Partner, aki megtervezi és megmunkálja saját öntőformáit, pl Cixi Junyi Műanyagipar , gyorsabban tudja ismételni a zsugorodás kompenzációját és a kapu elhelyezését. A cég Cixi rotomoldó központjában található, a főbb logisztikai útvonalak közelében, és szabványos termékeket és egyedi OEM-fejlesztést is kínál. Ha segítségre van szüksége az alkatrésztervezéssel, az anyagválasztással vagy a szerszámszerszámokkal kapcsolatban, egy tapasztalt gyártó különbséget tud tenni a működő prototípus és a sikertelen gyártás között.
Vizsgálja meg minőségi rendszerüket, és kérjen anyagtanúsítványokat. Egy megbízható partnernek dokumentálnia kell a gyanta minőségét, a tétel nyomon követhetőségét és a falvastagság ellenőrzését. Segítenek az átfutási idők megértésében is, különösen a HDPE esetében, mivel a hosszabb hűtési fázisok meghosszabbíthatják a ciklusidőket az LLDPE-hez képest.
Ne hagyja figyelmen kívül a költségtervezést. A HDPE gyanta kilogrammonként néha drágább, mint az LLDPE, de nagyobb merevsége lehetővé teheti, hogy bizonyos kiviteleknél valamivel vékonyabb falat alakítsanak ki. A nettó költség függ a geometriától, a térfogattól és a szükséges másodlagos műveletektől. Egy jó partner nyíltan megvitatja ezeket a kompromisszumokat, mielőtt elkötelezi magát a szerszámozás mellett.
A HDPE forgóformázás nem a legkönnyebben használható anyag, de az eredmények magukért beszélnek. Ha megadja a megfelelő minőséget, befektet a megfelelő szerszámokba, és olyan fröccsöntővel dolgozik, amely megérti a folyamat határait, olyan alkatrészeket kap, amelyek erősek, könnyűek, korrózióállóak, és meglepően megfizethetőek kis és közepes mennyiségek esetén. Kezdje a szolgáltatási követelményekkel, ne csak az anyag adatlapjával, és hagyja, hogy egy tapasztalt partner segítsen a formatervezéstől a végső alkatrészig.
Kapcsolódó termékek
-
Négyzet alakú Rotomolding PE úszó Ponton
-
Rotomolding LLDPE úszó platform
-
Tartós 200 mm-es ABS forgóformázó úszógolyók
-
500 mm-es egyfülű forgóformázó úszó labda
-
500 mm-es műanyag úszógolyós LLDPE figyelmeztető golyós úszó
-
Figyelmeztetés úszó kotrási csőponton
-
LLDPE műanyag forgóformázó kotrócső úszóponton
-
Tengeri navigációs bója/figyelmeztető bója
-

LLDPE helyhez kötött navigációs jeladó úszó bója
-
Rotomolding figyelmeztető úszó EPS töltőanyaggal
-
Rotomolding hullámgátló bója
-

LLDPE kotrási iszap, forgóformázott úszógyűrű
-
650 átmérőjű Rotomolding tenyésztő úszóponton
-
200 átmérőjű Rotomolding szennyvíz visszatartó úszó
-
Forgóformázó úszótest
-
Rotomolding műanyag LLDPE üzemanyagtartály
-
Rotomolding növényvédő víztartály
-
Rotomolding LLDPE RV frissvíztartály
GYORS KAPCSOLAT
-
 wuyuqiao falu, Henghe város, Cixi város, Zhejiang tartomány
-
 +86-15257871220
-
 [email protected]
Copyright© Cixi Junyi Plastic Industry Co., Ltd.
KAPCSOLATTARTÁS
