


Hír
Otthon / Hír / Ipari hírek / Rotációs fröccsöntés vs fúvósajtolás: Kiválasztás alkatrészméret és térfogat alapján
Egy 5000 literes vegyszertároló tartálynak egyenletes falvastagságra van szüksége, de egy 2 literes palackot másodpercek alatt kell előállítani. Ez a két termék eltérő gyártási folyamatot igényel, és a rotációs öntés és a fúvás közötti választás az alkatrészmérettől, a fal egyenletességétől, az éves mennyiségtől és a szerszámbefektetéstől függ. Röviden: ha nagy, tartós üreges alkatrészekre van szüksége konzisztens falakkal, akkor a forgóformázás nyer. Ha kis és közepes konténerek nagy sebességű, nagy mennyiségben történő gyártására van szüksége, a fúvóformázás nyer.
Ez a két eljárás üreges műanyag részeket hoz létre, de eltérő eredményeket adnak. A műszaki küszöbök vizsgálata előtt vegye fontolóra a fő vásárlási szempontok gyors összehasonlítását.
A fúvóformázás úgy működik, hogy egy megolvadt műanyag csövet felfújnak a formaüregben. A légnyomás a formát a formafalakhoz nyomja, és az alkatrész gyorsan lehűl, ahogy a forma felülete elnyeli a hőt. Az extrudálásos fúvóformázás ciklusideje gyakran 30 másodperctől néhány percig terjed, az alkatrész súlyától és a falvastagságtól függően. Mivel a légnyomás az alakító erő, az alkatrész geometriája olyan alakzatokra korlátozódik, amelyek egyenletesen fújhatók kifelé a központi elemből.
A forgóformázás másképp működik. A műanyagport tartalmazó formát két merőleges tengelyen lassan forogva hevítik. A por megolvad és bevonja a belső felületet, egyenletes vastagságot hozva létre minden oldalon. Az alakítás során nincs nyomás. A forma ezután forog egy hűtőkamrán, miközben forog, ami lehetővé teszi a műanyag fokozatos megszilárdulását. A ciklusidő általában 20 perctől több mint egy óráig tart, a nagyobb részek hosszabb ideig tartanak.
Fúvással történő öntéskor a parison elvékonyodhat a sarkain, és egyenetlenül nyúlhat meg a mélyhúzó területeken. A forgó öntés elősegíti az egyenletes faleloszlást, mivel a porhulló hatás minden felületen azonos sebességgel rakja le az anyagot. Ez a különbség kritikussá válik a mély bemélyedésekkel, összetett kontúrokkal vagy nagy, lapos vagy ívelt felületekkel rendelkező termékeknél. A fröccsöntött falakon nem találhatók lecsípős varratok vagy hegesztési vonalak, amelyek gyakoriak a fúvott tartályokban.
A fúvószerszámok általában acélból vagy alumíniumból készülnek, és a tűréshatárig megmunkálják. A nagy nyomás a fúvóformákban nehéz szorítórendszereket és edzett üregfelületeket igényel. A szerszámköltségek az alkatrész összetettségétől és a többüreges követelményektől függően változnak. Egy tipikus ipari tartály esetében a fúvószerszámok az egyszerű, együregű szerszámok mérsékelt beállítási költségétől a többüreges, nagy volumenű gyártás jelentős beruházásáig terjedhetnek. A szerszámok tartósak, és gyakran százezer-millió ciklusig bírják.
A forgóformázó szerszámok fémlemezből vagy alumíniumöntvényből készülnek, szakaszonként hegesztve. Mivel nincs belső nyomás, a könnyebb szerkezetek és az egyszerű hegesztések továbbra is kiváló minőségű felületeket készíthetnek. A gyártás gyorsabb és olcsóbb, mint a megmunkált fúvóformák. A szerszámok átfutási ideje a forgóformázásnál általában rövidebb. A kompromisszum a hosszú élettartamban rejlik: a fémlemez formák gyorsabban kopnak, mint az edzett acél fúvóformák, különösen gyakori színváltás és hőciklus esetén. Az évi több száz-néhány ezer darabos kis volumenű gyártásnál azonban a szerszámok megtakarítása általában a rotációs fröccsöntést teszi az alacsonyabb összköltségű megoldássá.
| Paraméter | Rotációs öntés | Fúvóformázás |
|---|---|---|
| Ciklusidő | 20 perctől 1 óráig | 30 másodperctől 3 percig |
| Szerszámköltség | Alacsony vagy közepes | Közepestől magasig |
| Szerszámozási átfutási idő | Rövidebb | Hosszabb |
| Penész élet | Évek karbantartással | Nagyon hosszú |
| Falvastagság | Egységes, 4-20 mm | Vékony, 0,5-3 mm |
| Maximális alkatrészméret | Nagyon nagy (akár 20 000 L) | A gép kapacitása korlátozza |
| Tervezés bonyolultsága | Magas, öntött betétek megengedettek | Korlátozza a parison geometria |
| Anyaglehetőségek | PE, PP, PVC, PA, fluorpolimerek | HDPE, LDPE, PP, PET, PVC |
A két folyamat közötti fedezeti pont az éves mennyiségtől és az alkatrészmérettől függ. A nagy teljesítményigényű kis alkatrészek esetében a fúvásos formázás több millió egységben amortizálja a szerszámköltségeket. Kisebb térfogatú nagy alkatrészeknél a forgó öntéssel elkerülhető a túlzott tőkeköltség és a szerszám karbantartási terhe.
A rotációs öntés a tervezési geometriák sokkal szélesebb körét támogatja. Nincs párásodás, így a formavonalak inkább az ívelt felületi átmenetekre helyezhetők, mint az egyenes varratokra. Beöntött menetek, fémbetétek és belső bordák másodlagos műveletek nélkül beépíthetők. A falvastagság helyileg változtatható a szerszám hőmérsékletének vagy a ciklusidő alatti por hozzáadásával. A sarok sugarai nagyvonalúak lehetnek a feszültségkoncentráció csökkentésére.
A fúvóformázásnak sajátos tervezési korlátai vannak. A nyaknyílások pontos ellenőrzést igényelnek, a mély alámetszések nehézkesek, és a falvastagság gyakran alaptól vállig változik. Ennek ellenére a fúvóformázás kiváló olyan alkalmazásokban, ahol a könnyű, vékony falú tartályok jól működnek, például palackok, jerry dobozok és kisméretű ipari csomagolások.
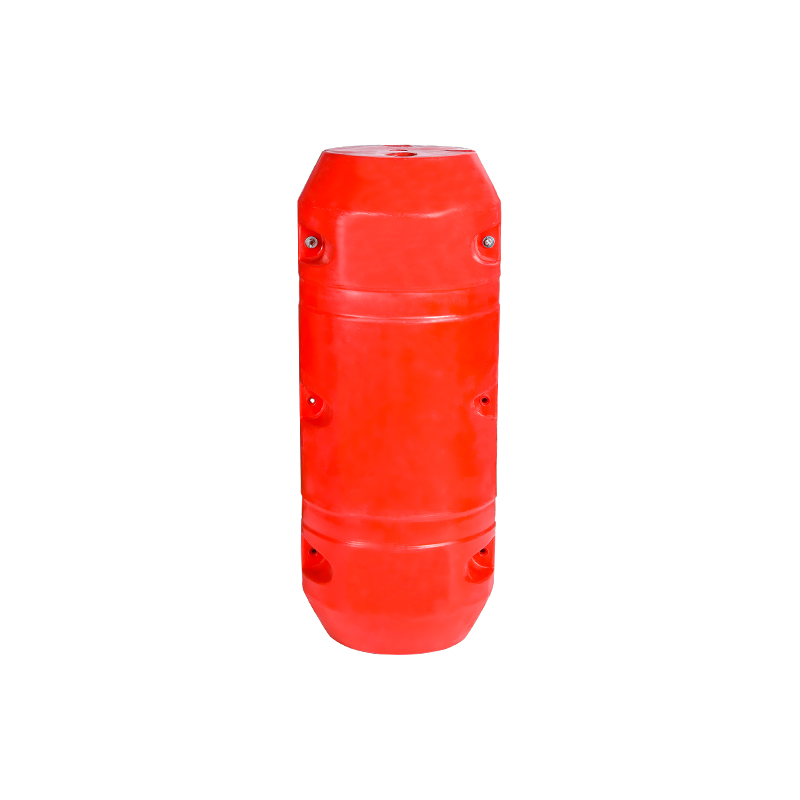
Az elterjedt fúvott termékek közé tartoznak a mosószeres palackok, a kismotorokhoz való üzemanyagtartályok, a mezőgazdasági csomagolások és a kisméretű ipari tartályok. Az elterjedt forgóformázott termékek közé tartoznak a vegyszertároló tartályok, nagy víztartályok, adalékanyag-tartályok, akvakultúra-hordók, útkorlátok, gépházak, úszók és nagy egyedi üreges alkatrészek.
A forgóformázott kúpos aljú PE tárolótartály , az egyenletes falvastagság elkerüli a gyenge pontokat, amikor a tartály agresszív vegyszereket tartalmaz. Ugyanaz a kialakítás a fúvósajtolásnál azt kockáztatná, hogy az anyag eloszlása nem egyenletes a kúpszakaszon.
A fúvóformázás elsősorban hőre lágyuló műanyagokra támaszkodik, amelyek ellenállnak a belső légnyomásnak az alakítás során. A nagy sűrűségű polietilén (HDPE) a leggyakoribb választás, ezt követi a polipropilén (PP) és a PET. Egyes műszaki műanyagok használhatók, de ezek olvadási szilárdságát figyelembe kell venni. A gyantához olyan adalékok adhatók, mint az UV stabilizátorok és a színes mesterkeverékek.
A rotációs fröccsöntés szélesebb gyantalistát tesz lehetővé. A porított LLDPE, LDPE, HDPE, PP, PVC, nylon és fluorpolimerek mind jól teljesítenek. A folyamat környezeti nyomáson megy végbe, így belső nyomás nélkül is kialakulhatnak nagyobb molekulatömegű anyagok, amelyek erősebbek és jobban ellenállnak a feszültségrepedésnek. Kültéri expozíció esetén a rotomoldott PE a hozzáadott UV stabilizátorokkal megbízható szabvány.
Vegyünk egy 500 literes tárolótartályt, amelynek éves igénye körülbelül 1000 darab. Fúvóformát lehet építeni a nagyobb áteresztőképesség érdekében, de a szerszámköltségek magasak maradnak, és a falvastagság nem éri el a szerkezeti merevséghez szükséges állandó 8-10 mm-t. A gyári öntőformával végzett forgóformázás vastag, egyenletes falú tartályt eredményezhet, és a szerszámköltség a gyártás során megtérül.
Most vegyünk egy kis 2 literes tartályt, amelynek éves igénye 2 millió darab. A fúvóformázás néhány másodpercenként készít egy alkatrészt, az alumínium öntőformák pedig túlélik a teljes gyártási ciklust. A rotációs fröccsöntés nem tud megfelelni ennek a kínálati ütemnek, így a fúvóformázás továbbra is a megfelelő választás a kompakt, nagy mennyiségű csomagoláshoz.
A döntés ritkán azon múlik, hogy melyik folyamat a jobb. Arról szól, hogy mire van szüksége a termékednek, és mit tud elviselni az éves mennyiség.
A vízkezelő rendszereknél a tárolótartályoknak és az adagolóhordóknak kiváló vegyszerállóságra és hosszú élettartamra van szükségük. A forgóformázott kúpos aljú adagoló- és keverőtartály csuklós burkolattal egy tipikus kialakítást demonstrál, ahol az egyenletes falvastagság és a beleöntött furatrészletek megbízható keverési műveleteket tesznek lehetővé. A kúpos alsó forma segít a vegyszerek teljes kiürítésében, felhalmozódás nélkül.
Az akvakultúrában a nagy tartályok agresszív környezetnek vannak kitéve. Rotomformázott, 7 tonnás PE tenyésztartályt nehéz lenne következetesen fúvással előállítani, mivel a falnak minden felületen vastagnak kell maradnia, miközben a tartály alakja moduláris marad. Ahol a fúvóformázás sebességelőnyt kínál, a rotomolding nagy térfogatú alkatrészenkénti kapacitást és megbízható szerkezeti integritást kínál a hosszú távú nedves használathoz.
Ha a projekt nagyon nagy alkatrészeket, nagy falvastagságot, kis-közepes térfogatokat vagy egyedi tervezéseket tartalmaz, amelyek betéteket és összetett geometriát igényelnek, válassza a forgóformázást. Ha terméke kis méretű, egyszerű formájú, nagy éves teljesítményű, és gyors ciklusidőket igényel, válassza a fúvóformát.
A forgóformázott megoldást értékelő vásárlók számára az anyagállandóság, a sarokvastagság és a szerszámok karbantartási előzményeinek ellenőrzése megóvja a beruházást. Egy jól felépített rotomoldó partner megbeszélheti a formatervezést, az anyagminőséget és a fejlesztési lépéseket a gyártás megkezdése előtt.


 wuyuqiao falu, Henghe város, Cixi város, Zhejiang tartomány
 +86-15257871220
 [email protected]
