


Hír
Otthon / Hír / Ipari hírek / Mi az a rotációs öntés? Teljes útmutató a folyamatokhoz, anyagokhoz és felhasználásokhoz
A rotációs fröccsöntés egyike azoknak a folyamatoknak, amelyeket egyszerű leírni, és sokkal nehezebb jól elvégezni. Egyszerűen fogalmazva, a műanyag port üreges, varratmentes részekre változtatja úgy, hogy a sütőben lévő formát lassan forgatja, amíg a por megolvad és bevonja a belső falat. Ha valaha is tárolt vizet egy vastag zöld tartályban, sétált egy kikötőponton, vagy hajtott el egy vízzel teli sorompó mellett egy útépítési területen, akkor már találkozott egy forgóformázott termékkel.
A rotációs fröccsöntés, más néven rotációs fröccsöntés, rotációs öntés vagy rotációs fröccsöntés, attól függően, hogy hol olvassa ezt, egy alacsony nyomású, magas hőmérsékletű eljárás üreges műanyag tárgyak előállítására. A finomra őrölt polimer mért töltése egy üreges hasított formába kerül, a formát befogják, és a sütőben két merőleges tengelyen megfordul.
Ahogy a szerszám felmelegszik, a por felborul és a forró belső felületekhez tapad, és rétegenként megolvad, amíg egyenletes bőrt nem képez az egész üregben. A forma ezután egy hűtőállomásra kerül, még mindig forog, így az alkatrész megtartja formáját ahelyett, hogy megereszkedne. Amikor kellően lehűlt, a forma kinyílik, és a darab egyetlen varrat nélküli cikkként jön ki belőle.
Egy részletet érdemes megjegyezni: a falvastagságot az határozza meg, hogy mennyi port töltünk fel, nem pedig maga a forma, ezért egy szerszám sokszor több kapacitást is képes produkálni.
Every job follows the same sequence, whether the part is a 40-litre dosing bucket or a 10,000-litre storage tank.
A ciklusidő hosszabb, mint a fröccsöntésnél, mérettől és anyagtól függően gyakran húsz perctől egy óráig, de a szerszámozás egyszerűbb és sokkal olcsóbb. For a large hollow part, that trade-off usually decides the project.
Nem minden műanyag felel meg a folyamatnak. A gyantának túl kell élnie a porrá őrlést és hosszú cikluson át történő melegítést anélkül, hogy lebomlana, így a lista rövidebb, mint azt sokan várják.
Az adalékanyagok ugyanolyan fontosak, mint az alapgyanta. Végfelhasználásra UV stabilizátorokat, színkeveréket és antisztatikus szereket választanak, mert egy tizenöt évig a napon álló tartálynak más összetételre van szüksége, mint a sós vízben ülő bójának.
Because of the way the process works, rotationally molded products share a recognizable set of traits.
Segít látni a forgóformázást a két legközelebbi rokona mellett. The table below is a rough guide rather than a rule, because part size and order quantity shift the numbers considerably.
| Folyamat | Typical wall thickness | Tooling cost | A legalkalmasabb |
|---|---|---|---|
| Rotációs öntés | 3-12 mm, akár végig | Low to moderate | Nagy üreges részek, kis és közepes térfogatok |
| Injection molding | 1-4 mm, kiviteltől függően változik | Magas | Kicsi, részletes, nagy volumenű alkatrészek |
| Blow molding | 0.5 to 3 mm | Mérsékelt | Palackok, üvegek és vékony tartályok |
Gyakorlati összefoglaló: a rotációs fröccsöntés nyer, ha nagy üreges alkatrészre van szüksége vastag, strapabíró falú, és nem igazolható a drága acélszerszám. It is a poor fit for small, highly detailed components made in millions.
Because the process handles large hollow shapes so well, rotomolded parts turn up in more places than most people expect.
Jó példa erre a vízkezelés. A kúpos fenekű PE tárolótartály egy darabból van formázva, vastag korrózióálló falú, egybeépített kúppal, és nincsenek szivárgó kötések.
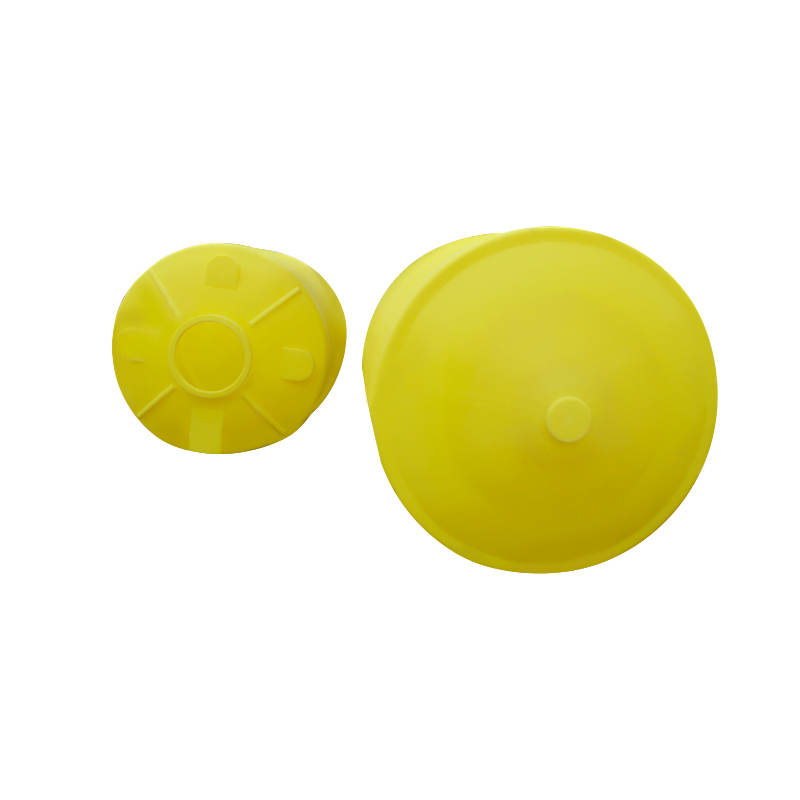 CPT-5000L kúpos alsó PE tárolótartály used in water treatment, environmental protection, electronics, chemical industry, food, medicine, construction and other industries Termék megtekintése →
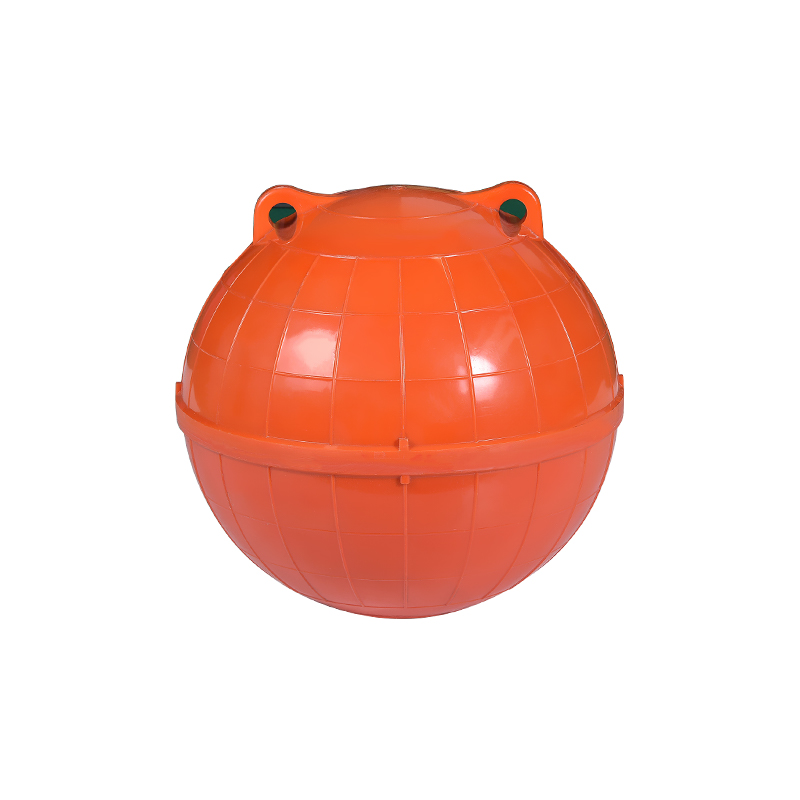
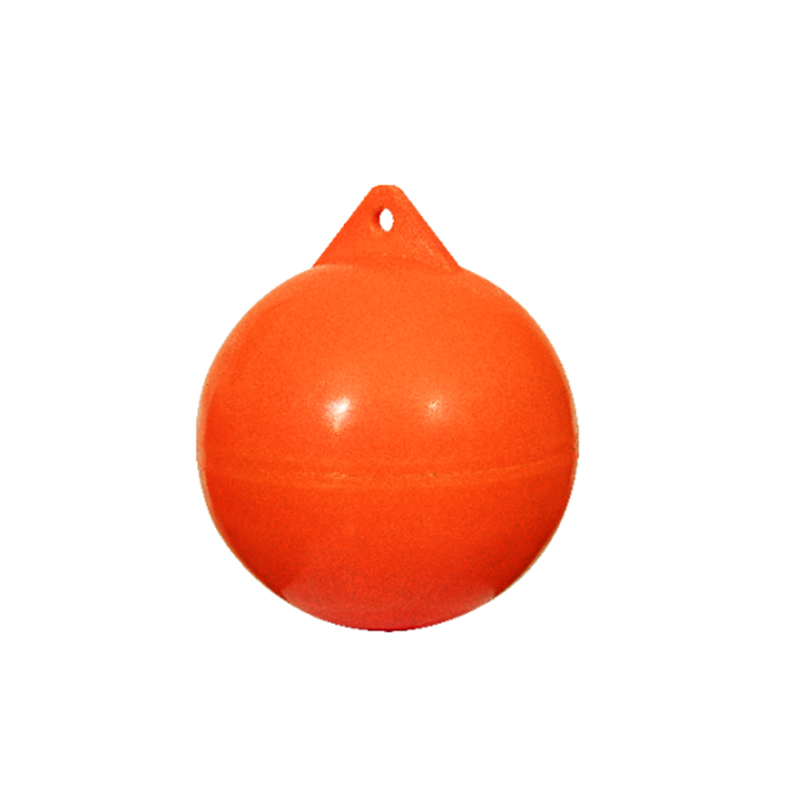
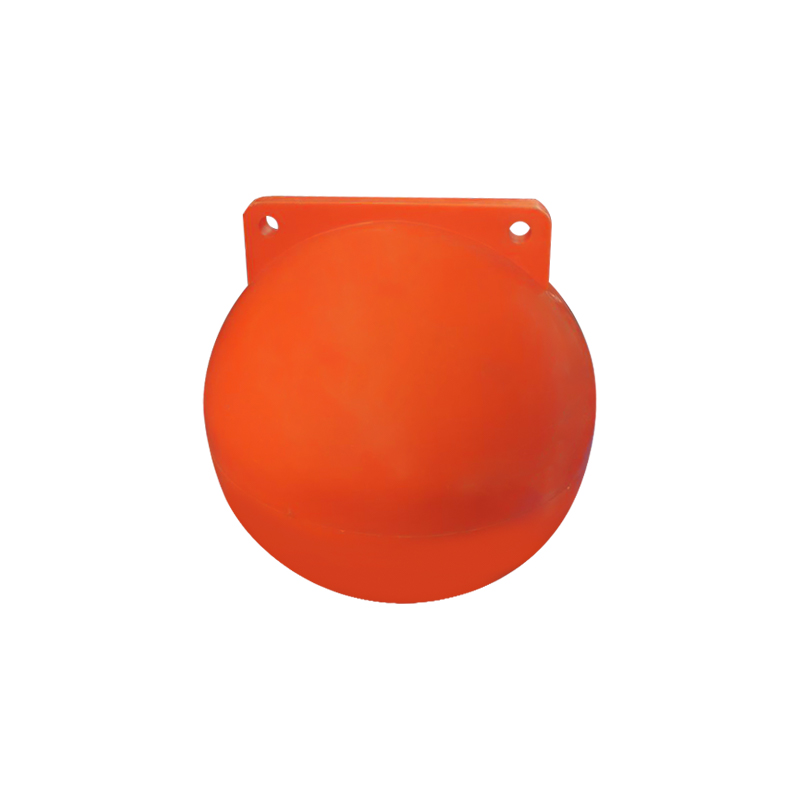
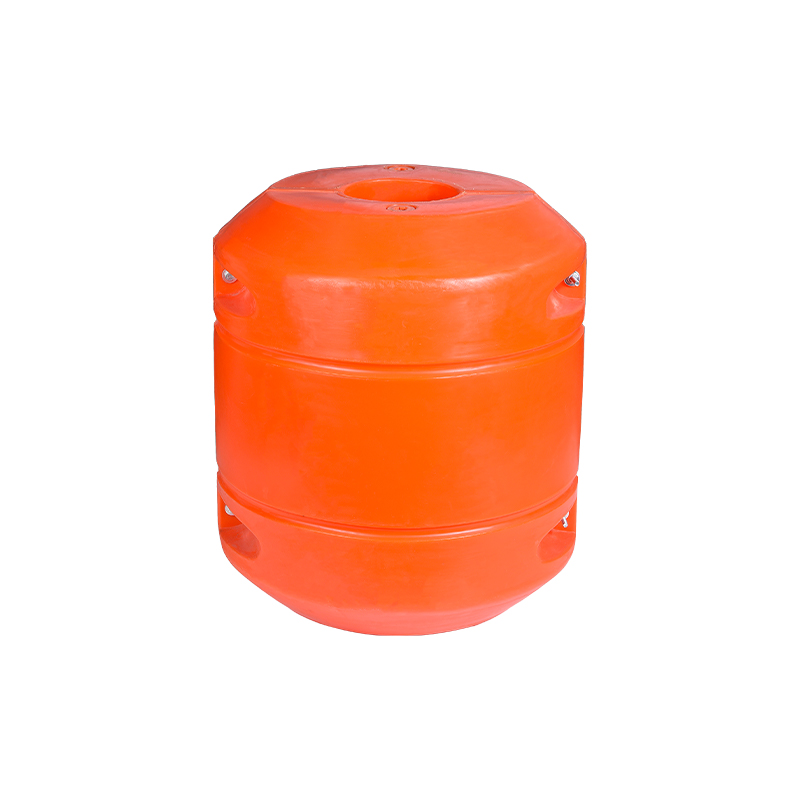
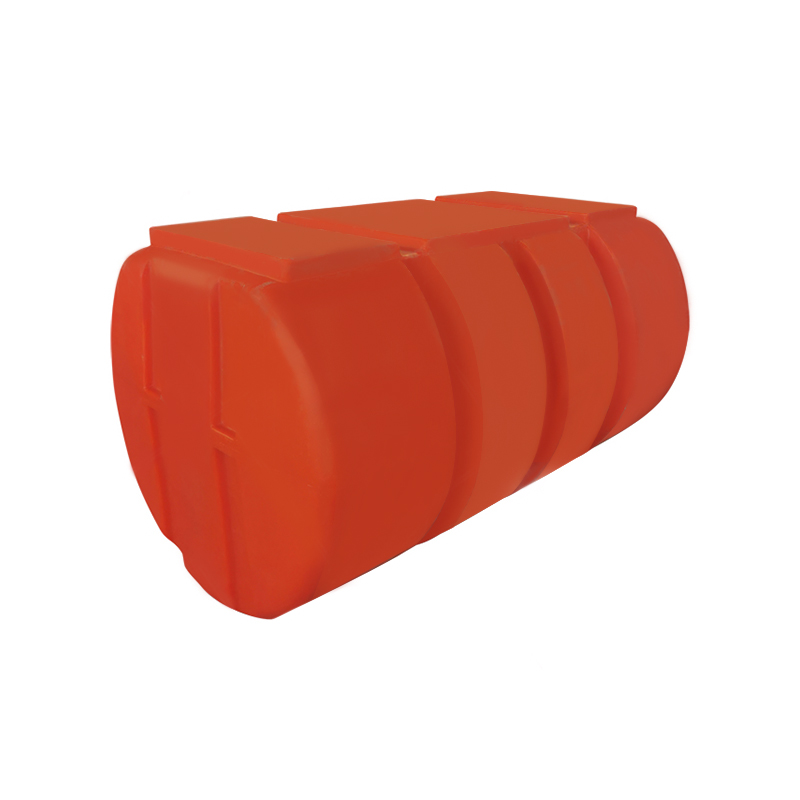
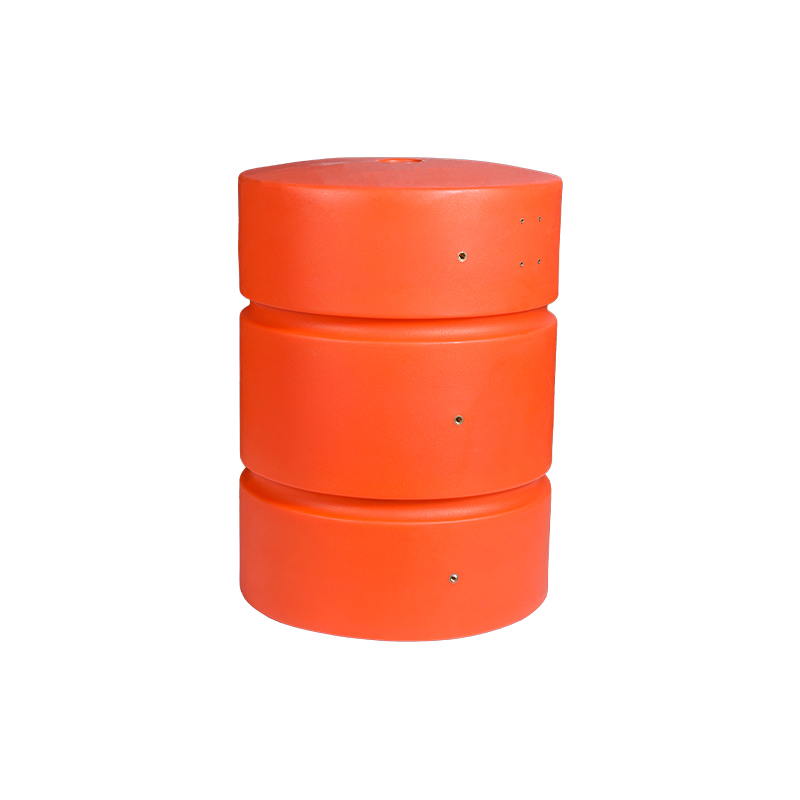
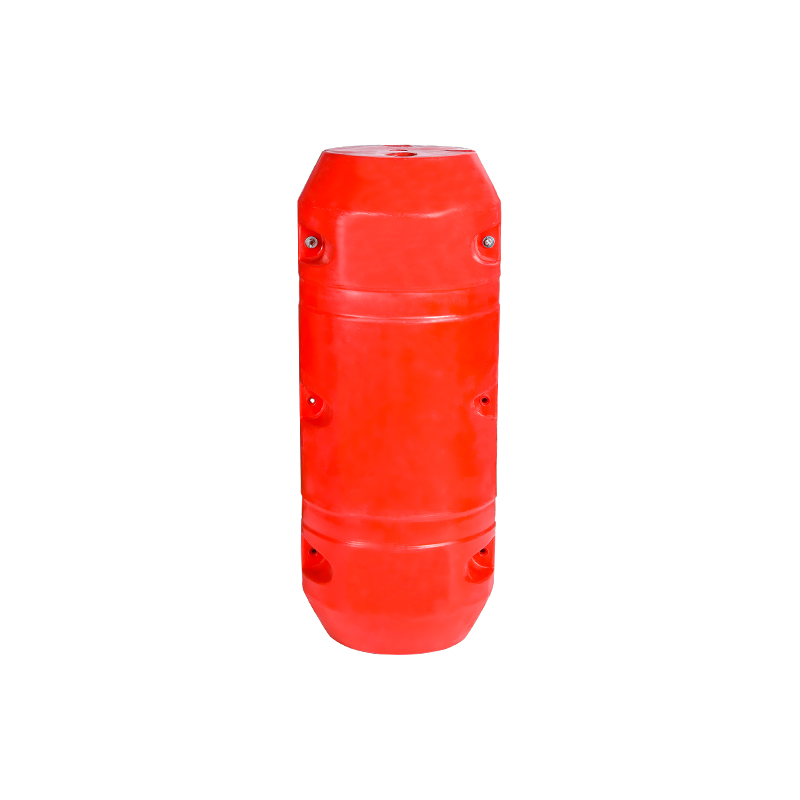
A lebegő termékek ugyanezt a logikát követik. A polietilén nem korrodálódik sós vízben, így az üreges és habbal töltött úszók évekig használhatók maradnak a kikötőkben és a halgazdaságokban. We wrote about this in more detail in a short piece on miért ellenállnak az LLDPE úszóplatformok a korróziónak .
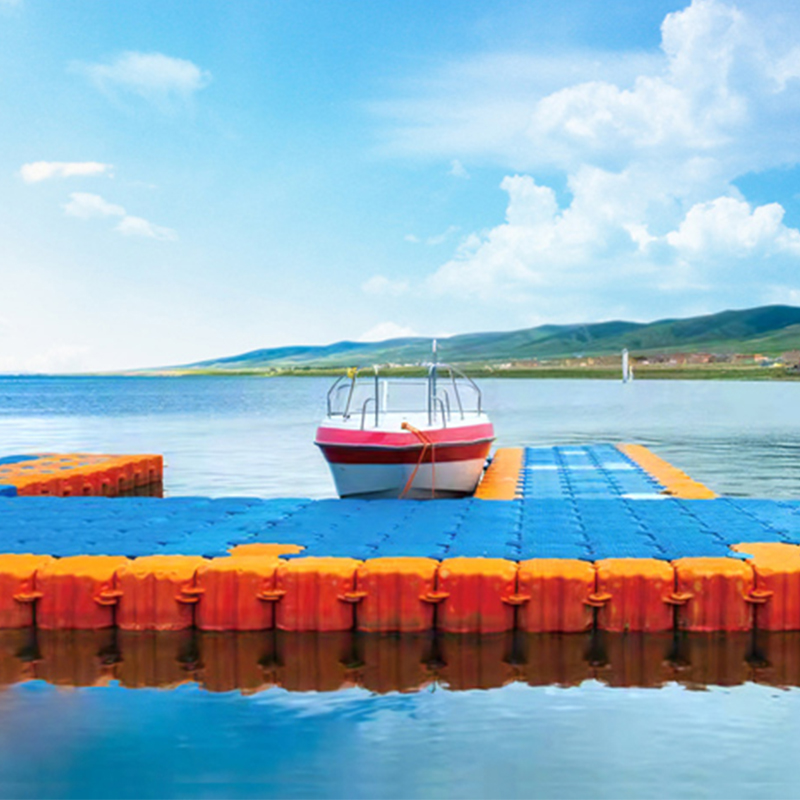 Rotomolding LLDPE úszó platform A Cixi Junyi Plastic Co., Ltd. 2007-es megalakulása óta Cixi városában, Zhejiang államban található, amely a rotációs fröccsöntés szülővárosaként ismert. A cég stratégiai... Termék megtekintése →
Rengeteg projekt nem katalógusból indul ki. Egy vázlattal, egy mintával vagy egy olyan problémával kezdődnek, amelyet egyetlen szabványos termék sem old meg. Ilyenkor a munka a rajzlapnál kezdődik: a falvastagság, a bordakiosztás, a betétek elhelyezése és a formaleválasztási vonal együtt dől el, mert az egyik változása általában egy másik változtatását kényszeríti ki.
A szerszámozás az, ahol a forgóformázás a legmegbocsátóbb. Az alumínium öntőformák egy kemény fröccsöntő szerszám töredékébe kerülnek, így a szerény első rendelésnek még mindig van értelme, és ugyanazt a formát később, a mennyiség növekedésével újra lehet futtatni. A fejlesztési és az OEM-munka nagy részét képezi tevékenységünknek, és részletesebben az alábbiakban tárgyaljuk egyedi rotomolded alkatrészek és OEM feldolgozás .
Tipikus példa az üzemanyagtartály: összetett külső forma, belső terelőlapok és öntött szerelvények, amelyeket hegesztett szerelvény helyett egyetlen feszültségmentes öntvényként állítanak elő.
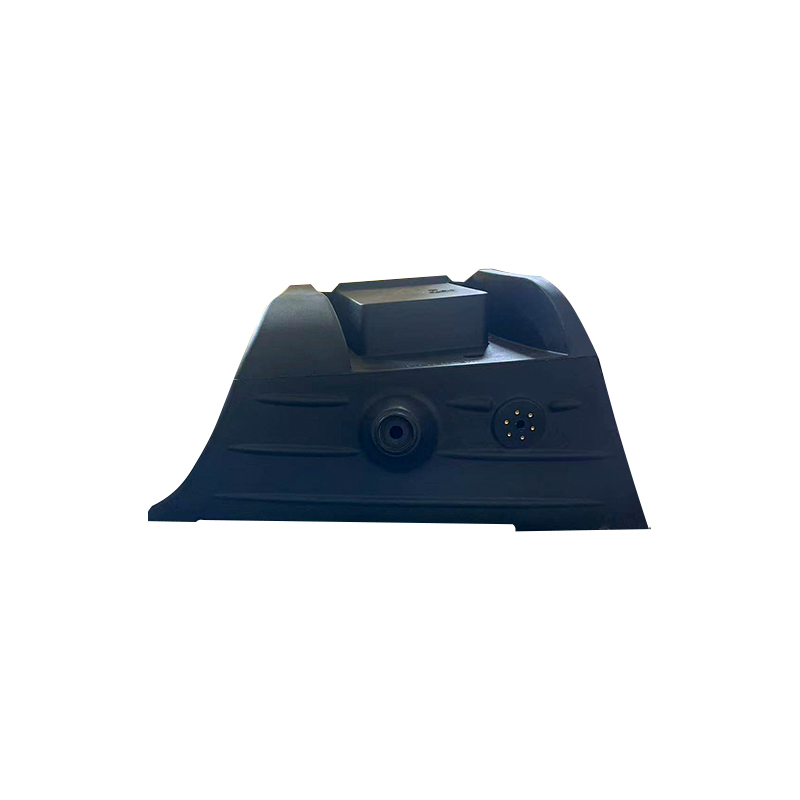 Rotomolding műanyag LLDPE üzemanyagtartály Folyadékok tárolására használt tartályok Termék megtekintése →
2007 óta készítünk rotációs fröccsöntött termékeket Cixiben, Kína keleti partján fekvő városban, amelyet az itteniek előszeretettel hívnak a rotomoldás szülővárosának. Our workshop sits about two kilometres from Yuyao North high-speed rail station and roughly fifteen kilometres from the Hangzhou Bay Bridge, which keeps visits and shipments straightforward.
Over the years we have learned that most of the craft lives in details nobody sees: how evenly the powder is charged, how gently the mold is cooled, and how carefully a fitting is positioned before the tool is finished. Ezek a döntések döntik el, hogy egy tank tizenöt vagy öt évig bírja-e. Saját öntőformákat készítünk, szabványos vízkezelési és akvakultúra-termékeket gyártunk, és egyedi munkákat vállalunk olyan ügyfelek számára, akiknek olyanra van szükségük, ami még nem létezik.
So, to answer the question directly: rotational molding is a low-pressure process that turns plastic powder into hollow, seamless, stress-free products, from a 40-litre dosing bucket to a 10,000-litre storage tank. Nem ez a leggyorsabb és nem a legpontosabb módszer, de a nagy, szívós, ésszerű mennyiségben készült vízhatlan alkatrészeknél kevés folyamat közelít meg.


 wuyuqiao falu, Henghe város, Cixi város, Zhejiang tartomány
 +86-15257871220
 [email protected]
