


A rotációs fröccsöntés előnyei és hátrányai: Gyakorlati vevői útmutató
Képzeljünk el egy 5000 literes vegyszertároló tartályt, amely egy szennyvíztelepen várakozik, vagy egy berendezés héját, amelynek túl kell élnie a műhelyben történő ismételt leejtést. A rotációs fröccsöntés mindkettőt jól kezeli, mert egy darabból álló, varratmentes, feszültségmentes alkatrészeket állít elő. De ha ugyanarra az alkatrészre van szüksége évi 200 000 darabon, szűk tűréshatárokkal, akkor a folyamat valószínűleg kiárazza magát. A döntés nem arról szól, hogy melyik folyamat a legjobb, hanem a folyamatnak az alkatrészhez és a térfogathoz való hozzáigazítása.
Tehát itt a gyakorlati válasz előre: a forgóformázás alacsony szerszámköltséget, varratmentes üreges alkatrészeket és kiváló ütésállóságot kínál, ugyanakkor hosszú ciklusidőket, korlátozott anyagválasztékot és lazább méretszabályozást is kínál. A cikk további része elmagyarázza, hogyan jelennek meg ezek a kompromisszumok az üzletekben és a beszerzési megrendelésekben.
Mit jelent valójában a forgóformázás?
A rotációs öntés üreges fémformát használ. Belül polimerport töltenek, majd a formát két tengelyen alacsony fordulatszámon forogva felmelegítik. A por megolvasztja és bevonja a belső felületet, varrat nélküli üreges héjat képezve. Miután a forma lehűlt, a kész részt eltávolítjuk. Az egész ciklus atmoszférikus nyomáson zajlik, ezért a szerszámok olcsóbb alumíniumból vagy acélból készülhetnek edzett szerszámacél helyett.
A legtöbb forgóformázott alkatrész LLDPE-t használ, bár egyes alkalmazások HDPE-t vagy ABS-t igényelnek. Az eljárás előnyben részesíti azokat a hőre lágyuló műanyagokat, amelyek stabilak maradnak az alacsony nyírási hevítési fázisban, és ez az egyik oka annak, hogy az anyaglista rövidebb, mint a fröccsöntésnél vagy a fúvással.
Ez az a négy fázis, amelyet a fröccsöntő leír: öntőforma előkészítés, melegítés és olvasztás, hűtés és formázás. Minden egyes lépés befolyásolja a végső minőséget, így egy megbízható beszállító egyértelmű ellenőrzési pontokkal rendelkezik a forma hőmérsékletére és forgási sebességére vonatkozóan.
A valódi termelésben fontos előnyök
A rotomoldással kapcsolatos legtöbb állítás néhány jól dokumentált erősségre vezethető vissza. Nézzük meg őket úgy, ahogy egy tervezőmérnök vagy egy beszerzési menedzser tenné.
Egyrészes alkatrészek hegesztési vonalak vagy gyenge pontok nélkül
A legnagyobb szerkezeti nyeremény az, hogy az alkatrész egy folyamatos darab. Az 5000 literes, rotációs fröccsöntéssel készült tárolótartálynak nincs feszültségemelővé váló elválasztó vezetéke. Ez azt is jelenti, hogy a fal külső és belső része egy időben alakul ki, így a vegyszerekhez vagy szennyvízhez használt tartály egyenletes falminőséget kap ott, ahol a legfontosabb.
 Kúpos aljú PE tárolótartály vegyi és szennyvízipari alkalmazásokhoz Ez az 5000 literes forgó öntött tartály zökkenőmentes, egy darabból álló falat tartalmaz, amely kiküszöböli az elválási vonalakat, és egyenletes falvastagságot biztosít. Alkalmas vízkezelésre és vegyszertárolásra, ahol a tartósság és a korrózióállóság követelmény. Termék megtekintése →
Alacsony szerszámberuházás közepes mennyiségekhez
Az alumíniumból készült formák gyakran néhány hét alatt elkészíthetők, és a fröccsöntésben használt fémszerszámok töredékébe kerülnek. Ez vonzóvá teszi az eljárást a százezres és az alacsony ezres éves gyártási sorozatok számára, ahol nem lehet indokolni a nagy szerszámköltséget, de mégis tartós műanyag alkatrészre van szükség.
Ütésállóság és anyagellenállás
Az LLDPE nagy ütőszilárdsággal rendelkezik, és az eljárás során lényegében beleöntött feszültség nélküli alkatrészeket állítanak elő. Ez a kombináció az oka annak, hogy a forgóformázott tartályok, szerszámosládák és úszótestek túlélik a leejtést, a fagyási körülményeket és az állandó terhelést. Egy adagoló vegyszereket tároló üzemben vagy egy élő halat konténerben tartó gazdaságban ez a rugalmasság alacsonyabb csereköltséget jelent.
Tervezési szabadság üreges alakzatokhoz
Beépíthet bordákat, dob alakú testeket, vagy akár duplafalú alkatrészeket is beöntött betétekkel. A biaxiális forgás jobban lefedi a sarkokat és a mélyedéseket, mint a fúvódoboz. Ez különösen hasznos a berendezések házaihoz, járművek üzemanyagtartályaihoz és tengeri úszóihoz, ahol a formának mind szerkezeti, mind esztétikai igényeket kell kielégítenie.
A hátrányok, amelyek körül érdemes tervezni
A ciklusidőket percben mérik
Mindegyik forgóformázott alkatrész melegítésen és hűtésen megy keresztül, ami általában több tíz percig tart. A fröccsöntés másodpercek alatt hasonló kis alkatrészt készíthet. Ha a mennyiség nagy, az egységenkénti munka- és energiaköltség gyorsan növekszik. Ez a leggyakoribb ok, amiért a projektek eltávolodnak a forgóformázástól.
Az anyaglehetőségek gyorsan szűkíthetők
Az LLDPE és a PE dominál. Bár néhány speciális minőség elérhető, a nagy teljesítményű műszaki műanyagokat nehéz ilyen módon feldolgozni. Ha az alkatrészének vegyszerállóságra van szüksége a PE tartományán túl, vagy folyamatos magas hőmérsékletű működésre van szüksége körülbelül 80 Celsius-fokon túl, akkor lehet, hogy más eljárást kell keresnie.
A mérettűrések lazábbak
A falvastagság általában egyforma természetű, de a teljes alkatrész mérete jobban változhat, mint fröccsöntésnél. Ez megfelelő a legtöbb tartályhoz és úszóhoz, de nem azokhoz az alkatrészekhez, amelyeknek precíz mechanikai szerelvénybe kell illeszkedniük. Már a kezdetektől meg kell terveznie a tolerancia-felhalmozást.
A munkaerő továbbra is a költségek nagy részét képezi
A por betöltése, a formák kezelése és az alkatrészek befejezése kézi erőfeszítést igényel. Nagyon nagy alkatrészek esetén ez elfogadható. A nagy mennyiségben készült kis alkatrészek esetében az ár munkaráfordításával nehéz versenyezni.
Az anyagárak is követik a kőolaj trendeket, így egy hosszú távú szállítási megállapodás segíthet. A fix éves költségvetéssel rendelkező vásárlóknak árkorrekciós záradékot kell kérniük az árajánlatban.
Rotációs fröccsöntés vs. fúvással és fröccsöntéssel
Műanyag alkatrész beszerzésekor általában a forgóformázást a fúvással vagy fröccsöntéssel hasonlítja össze. Minden folyamatnak van egy édes pontja, és a megfelelő választást gyakran a térfogat és a forma határozza meg.
| Kritériumok | Rotációs öntés | Fúvóformázás | Fröccsöntés |
|---|---|---|---|
| Szerszámköltség | Alacsony vagy közepes | Mérsékelt | Magas |
| Ciklusidő | Perc részenként | Másodpercektől percekig | Másodpercek |
| Alkatrész mérete | Nagyon nagy üreges részek | Közepes üreges részek | Kicsitől közepesig |
| Falvastagság szabályozás | Természeténél fogva egységes | Az ütési aránytól függően változik | Precíz vezérlés |
| Tipikus éves mennyiség | Százaktól alacsony ezrekig | Ezrektől tízezrekig | Tízezer és több |
Az olyan tengeri felszerelésekhez, mint az úszódokkok, a nagy méret és az egy darabból álló ütésálló konstrukció szükségessége miatt a rotomolding erősen illeszkedik. Ezt láthatod a valós világban a rotomolding LLDPE úszó platform erős korrózióállósággal rendelkezik sós és kikötői vízben is. A fúvásos formázás általában jobb, ha nagyobb teljesítményre van szüksége közepes méretű, 200 liter alatti palackokra vagy tartályokra, egyszerű geometriával.
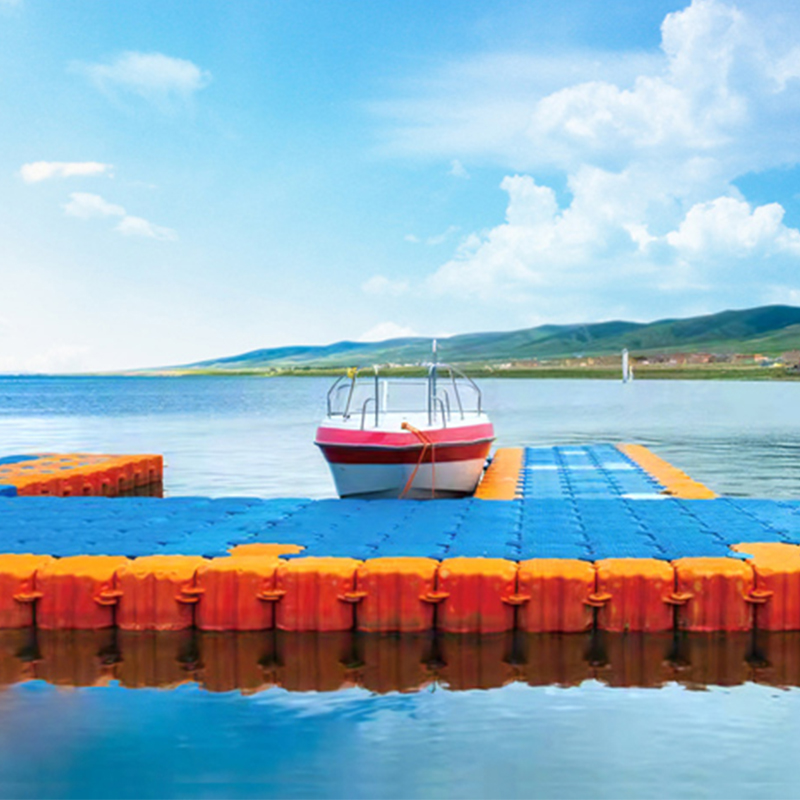 Rotomoldott LLDPE úszó platform tengeri és vízi használatra Ez az LLDPE-ből készült úszó platform ütésállóságot, korrózióállóságot és tartósságot kínál brakkvízben vagy kikötői vízben. Stabil alapként szolgál dokkhoz, úszó hidakhoz és vízi tevékenységekhez. Termék megtekintése →
Gyakorlati döntési kritériumok egy forgóformázott alkatrészhez
A rotomoldás értékelésének helyes módja nem az, ha azt kérdezzük, hogy a folyamat általában jó vagy rossz. Inkább tedd fel ezt az öt kérdést.
- Mennyi a várható éves mennyiségem? Ha évente 100-3000 alkatrészt rendel, általában a rotomoldás az ideális. Ha mennyisége meghaladja a 20 000-et, a szerszámokat és az egységköltséget össze kell hasonlítania a fröccsöntéssel vagy a fúvással.
- Mekkora az alkatrész? A Rotomolding akár több ezer literes tartályokat és több méter átmérőjű platformokat is kezel. Kisebb, nagy pontosságú alkatrészek ritkán indokolják a penészt.
- Melyek az elfogadható tűréshatárok? Az alkatrész méretének nagyjából 1-2 százalékának megfelelő méretpontosságra számítson. Ha a mechanikai illeszkedés szoros, tervezze meg a megmunkálás befejezését vagy módosítsa a konstrukciót.
- Mit kell kibírnia az alkatrésznek? A vegyi expozíció, az UV-sugárzás vagy a nagy pontterhelés a rotomoldás felé tolja el a döntést, mivel az eljárás feszültségmentes, korrózióálló alkatrészeket eredményez.
- A kialakítást rotációs öntésre építették? Egyenletes falvastagság és nagy sugarak számítanak. Éles sarkok továbbra is előállíthatók, de ezek befolyásolhatják a fal eloszlását.
Az OEM- és a fejlesztési munkákra ugyanazok a kritériumok vonatkoznak. Egy egyedi berendezésház vagy védőburkolat előnyös lehet az alacsony költségű szerszámokkal és a rövid átfutási idővel, ha a kialakítás ezt lehetővé teszi.
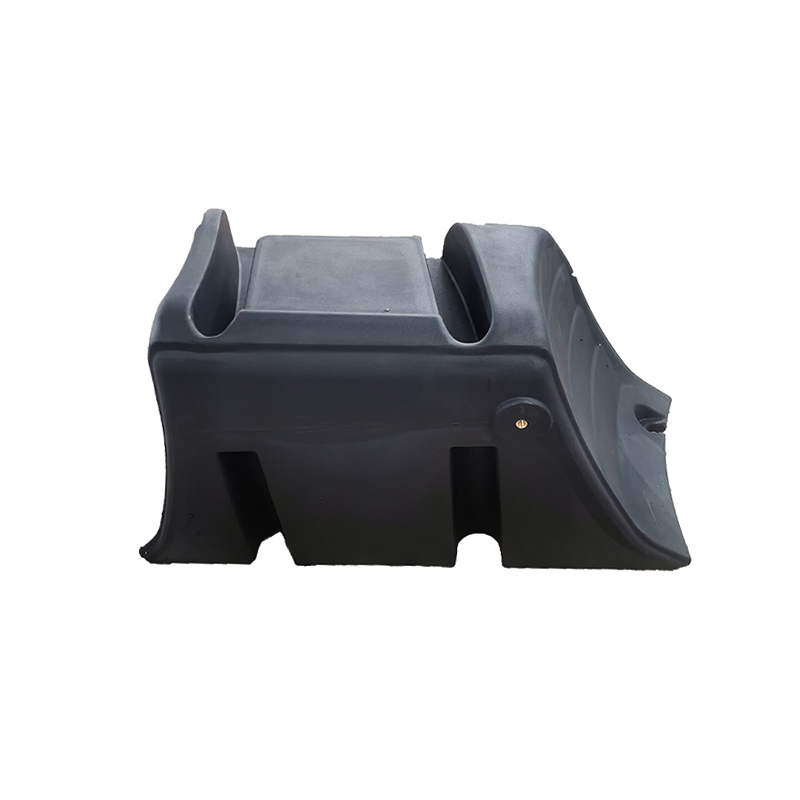 LLDPE Rotomolding Equipment Shell kültéri védelemhez Ez a varrat nélküli LLDPE héj megvédi a belső alkatrészeket a portól, nedvességtől és ütésektől. Alacsony szerszámköltségével és rövid átfutási idejével alkalmas a gépek és elektronikus berendezések egyedi burkolataira zord környezetben. Termék megtekintése →
Utolsó elvitel
A rotációs öntés megbízható folyamat, amikor nagy, üreges, ütésálló műanyag alkatrészekre van szüksége alacsony szerszámköltséggel. Nem ez a megfelelő válasz a nagy sebességű tömeggyártáshoz vagy a szűk tűrésű alkatrészekhez. Azok a vásárlók, akik ismerik mennyiségüket, alkatrészméretüket és szolgáltatási környezetüket, mielőtt egy fröccsöntőhöz fordulnának, a leghasznosabb árajánlatot kapják.
Pontosan így áll hozzá egy tapasztalt forgóformázó beszállító is. Először a kötetről kérdeznek, majd beszélnek a tervezésről és az anyagról. A jó beszállító arra is felhívja a figyelmet, ha egy alkatrész rosszul illeszkedik a folyamathoz, mert így elkerülhető a költséges penész és a soha nem gazdaságos gyártási folyamat. at Cixi Junyi műanyagok , ez a fegyelem a tervezett alkalmazásról szóló első beszélgetéssel kezdődik.
Kapcsolódó termékek
-
Négyzet alakú Rotomolding PE úszó Ponton
-
Rotomolding LLDPE úszó platform
-
Tartós 200 mm-es ABS forgóformázó úszógolyók
-
500 mm-es egyfülű forgóformázó úszó labda
-
500 mm-es műanyag úszógolyós LLDPE figyelmeztető golyós úszó
-
Figyelmeztetés úszó kotrási csőponton
-
LLDPE műanyag forgóformázó kotrócső úszóponton
-
Tengeri navigációs bója/figyelmeztető bója
-

LLDPE helyhez kötött navigációs jeladó úszó bója
-
Rotomolding figyelmeztető úszó EPS töltőanyaggal
-
Rotomolding hullámgátló bója
-

LLDPE kotrási iszap, forgóformázott úszógyűrű
-
650 átmérőjű Rotomolding tenyésztő úszóponton
-
200 átmérőjű Rotomolding szennyvíz visszatartó úszó
-
Forgóformázó úszótest
-
Rotomolding műanyag LLDPE üzemanyagtartály
-
Rotomolding növényvédő víztartály
-
Rotomolding LLDPE RV frissvíztartály
GYORS KAPCSOLAT
-
 wuyuqiao falu, Henghe város, Cixi város, Zhejiang tartomány
-
 +86-15257871220
-
 [email protected]
Copyright© Cixi Junyi Plastic Industry Co., Ltd.
KAPCSOLATTARTÁS
