


Innovatív rotációs öntés: tervezés, anyagok és valós alkalmazások
Kérje meg a legtöbb embert, hogy képzelje el a forgó öntést, és ugyanazt a jelenetet írják le: egy műanyag porral töltött üreges formát, amely lassan forog a sütőben, amíg a por megolvad és bevonja a belsejét. A kép pontos, de évtizedek óta elavult. Az innovatív rotációs fröccsöntés manapság egy tervezés által irányított folyamat, amely bonyolult geometriájú alkatrészeket, beleöntött betéteket, habbal töltött falakat és olyan felületeket állít elő, amelyek egykor több összeszerelési lépést igényeltek.
2007 óta dolgozunk ezzel a folyamattal Cixi városából, Zhejiang városából, amelyet az itteniek a rotomoldás szülővárosának neveznek. Az ügyfelek kérdései megváltoztak ez idő alatt. A vásárlók már nem csak azt kérdezik, hogy lehet-e formázni egy formát; kérdezik a falvastagság tűrését, a kültéri tél utáni ütési teljesítményt, az UV-stabilitást, és azt, hogy egy új design milyen gyorsan tud eljutni a vázlattól a megrakott raklapig.
Mit jelent valójában az innovatív forgóformázás?
A gyakorlatban az innováció itt ritkán érkezik drámai áttörésként. Gyakorlati fejlesztések sorozataként jelenik meg, amelyek együttesen megváltoztatják azt, hogy egy öntőforma mit tud előállítani, és milyen következetesen állítja elő azt. Négy terület viseli a legtöbb súlyt.
- Szerszámozás: CAD-ben tervezett formák tisztább elválasztó vonalakkal, jobb szellőzéssel és kiegyensúlyozott hőtömeggel, így a falvastagság nagyon nagy részen egyenletes marad.
- Anyagok: Nagyobb ütőszilárdságú LLDPE minőségek, testreszabott UV-csomagolások, térhálósított PE az agresszív vegyszerekhez és nylon a melegebb munkaciklusokhoz.
- Folyamatvezérlés: rögzített sütőgörbéket, fokozatos hűtést és karsebességű recepteket, amelyek csökkentik a vetemedést és a bezárt stresszt.
- Alkatrész tervezés: öntött bordák, betétek, dupla falak és habbetét, amelyek eltávolítják a másodlagos szerelvényt és a meglazult vasalatokat.
Az együttes hatás az, hogy a folyamat már nem korlátozódik az egyszerű üreges formákra. Modern forgóformázott alkatrész lehet belső terelőlemezes üzemanyagtartály, öntött konzolokkal ellátott berendezésház, vagy szennyvíztelep szűrőtégla.
Gyors áttekintés a folyamat működéséről
Egy mért polimerpor töltet egy üreges formába kerül. A formát lezárjuk, rögzítjük, és két merőleges tengelyen forogva a sütőbe tesszük. A púder felborul, és fokozatosan egyenletes bőrréteget képez a szerszám forró felületén. Az olvadás befejezése után a forma egy hűtőállomásra kerül, és folyamatosan forog, így az alkatrész nem ereszkedik meg, majd a kész darabot eltávolítják.
Mivel nincs befecskendezési nyomás és nincs kapu, az alkatrész varratmentes, nagyon alacsony belső feszültséggel. A kompromisszum a ciklusidő, ezért az eljárás alkalmas nagy, üreges, kis és közepes térfogatú termékekre.
| Tényező | Rotációs öntés | Fröccsöntés | Fúvásos formázás |
|---|---|---|---|
| Szerszámköltség | Alacsony vagy közepes | Magas | Közepestől magasig |
| Tipikus hangerő | Alacsonytól közepesig | Nagyon magas | Magas |
| Maximális alkatrészméret | Nagyon nagy | A sajtó korlátozott | Nagy |
| Változtatható falvastagság egy formában | Egyenesen | Nehéz | Korlátozott |
| Öntött betétek és dupla falak | Egyenesen | Extra összeszerelés | Nehéz |
| Maradék feszültség az alkatrészben | Nagyon alacsony | Magaser | Mérsékelt |
Olvassa el a táblázatot kiindulópontként, nem pedig ítéletként. Sok projektet egyetlen részlet dönt el, például egy menetes betétet, amelyet egy másik folyamat nem helyezhet el.
Szerszám- és formatervezés: ahol a legtöbb innováció történik
Ha tudni szeretné, mennyire fejlett valójában egy rotomolder, nézze meg a sütő előtti formaműhelyt. A szerszámozás dönti el, hogy az alkatrész mennyire egyenletesen melegszik fel, mennyire éles a textúra, hogyan üljön fel a leválási vonal egy ívelt felületen, és hogy a menetes kiemelkedést be lehet-e önteni ahelyett, hogy utána megütögetnénk.
A modern gyakorlat azt jelenti, hogy a szerszámot az alkatrész körül kell megtervezni, nem pedig a gép körül. A vékonyfalú termékeknél az öntött alumínium szerszámok gyorsan felmelegszenek, míg a gyártott acélformák hosszabb ideig tartanak nagyobb mennyiségben. A szellőzés, a termikus tömeg és az elválasztó vonal helyzete CAD-be van hangolva az első vágás előtt, és az üregbe gravírozott textúra vagy logó teljesen eltávolítja az öntés utáni lépést.
 Rotációs formatervezési és -fejlesztési szolgáltatások Fedezze fel a forgó öntőforma tervezését és fejlesztését úszó, úszógyűrűs és acélfólia öntőformákhoz, a szerszámok és a formázási receptek együttes kezelésével. Termék megtekintése →
Saját formafejlesztésünk a forgó úszóformákra, az úszógyűrűs formákra és az acélfóliaformákra terjed ki, amelyek a szerszámtervezést és a fröccsöntési receptúrát egy fedél alatt tartják, ahelyett, hogy felosztanák őket a szállítók között.
Anyagok, amelyek folyamatosan tágítják a borítékot
A legtöbb forgóformázott alkatrész továbbra is lineáris, kis sűrűségű polietilénből készül, és ez nem korlátozó. Az LLDPE szívós marad alacsony hőmérsékleten, ellenáll a vegyszerek széles skálájának, és elviseli a merev műanyagot megrepedő ütéseket. A magasabb minőségű termékek UV stabilizátorokkal egészülnek ki a hosszú kültéri expozíció érdekében, és javítják az ütésállóságot a durván kezelt alkatrészeknél.
Habbal töltött és duplafalú alkatrészek
Két habréteg köré öntött héj merev szerkezetet hoz létre fém megerősítés nélkül. Ugyanez az ötlet merev hajótesteket, szigetelt tartályokat és úszó platformokat ad, amelyek még akkor is megtartják úszóképességüket, ha a külső héj kilyukad.
Betétek, szálak és tartozékok
Az öntött lapkák a folyamat egyik csendes előnye. Fém menetek, szerelőlapok és ABS vagy PVC dugós interfészek helyezhetők a formába, és a ciklus során a falba ragaszthatók, így az alkatrész csőre, érzékelőre vagy úszószintkapcsolóra készen érkezik.
Alkalmazások, ahol az innováció megjelenik a helyszínen
A legmeggyőzőbb példák inkább ipari, mint dekoratív jellegűek. A víztisztító telepek tárolására és adagolására kúpos fenekű és lapos fenekű PE tartályokat használnak, ahol egy fal egyszerre végzi a szerkezeti munkát és a vegyi gátat. Az akvakultúra-gazdaságok nagyon nagy tartályokat és úszó szerelvényeket használnak, ahol egyetlen öntött darab helyettesíti a hegesztett acélkeretet.
A kültéri korrózió az, ahol az eljárás kivívja hírnevét, ezért tartjuk a technikai megjegyzéseket miért ellenállnak az LLDPE úszóplatformok a korróziónak sós vízben és vegyi expozícióban.
A hosszú élettartam ugyanilyen fontos a haltenyésztésben, ahol a tartályok évről évre tele maradnak. A az akvakultúra-hordók hosszú távú szerepe jó példa arra, hogy a rotomoldott termék több alkalommal is kitart egy olcsóbb alternatíva cseréjénél.
 LLDPE mélyágyú denitrifikációs szűrő, T-alakú tégla Rotomformázott LLDPE T-alakú szűrőtégla a mélyágyas denitrifikációhoz és szűréshez, segítve a szennyvíztelepek B fokozatról A fokozatra való frissítését. Termék megtekintése →
A környezetmérnökség tovább vitte a folyamatot. A mélyágyas denitrifikációs szűrőtégla kicsi, nagyon specifikus alkatrész, ennek ellenére üregei, terhelési útvonala és a közeggel érintkező felülete mind a formából származik, nem pedig az utómegmunkálásból.
A rajztól a gyártásig: egyedi fejlesztés és OEM
Azok a vásárlók, akik termékötlettel, nem pedig katalóguscikkekkel rendelkeznek, az a hasznos kérdés, hogy milyen gyorsan válik egy tervből tesztelt alkatrész.
- Tekintse át az alkalmazást, a terhelési esetet és a vegyi környezetet az ügyféllel.
- Modellezze meg az alkatrészt és a formát, majd ellenőrizze a huzatot, a sugarakat és a falvastagságot.
- Vágja le az első szerszámot, és futtasson egy próbaverziót a kitöltési, vetemedési és méretbeli illeszkedés ellenőrzéséhez.
- Finomítsa a receptet, és ha szükséges a formát, majd erősítse meg egy mintarésszel.
- Váltson a gyártás megismétlésére minden futtatásnál rögzített ciklussal.
 Egyedi forgóformázott berendezések héjak és házak Az egyedi berendezésházakhoz ezek a forgóformázott LLDPE/PE héjak varratmentes, ütésálló védelmet kínálnak, és méretre, formázásra, színre és rendelésre felszerelhetők. Termék megtekintése →
Ez az út, ahogyan a berendezéshéjak, az üzemanyagtartályok, a lakókocsi-víztartályok és a növényvédő tartályok ugyanabba a műhelybe kerülnek: megosztják a folyamatot, és csak a szerszámok és a receptúra változik.
Mit keressen egy Rotomolding partnernél
A beszállítók összehasonlításakor egy kis kérdéssor választja el a tehetségeseket az optimistáktól.
- Mutathatnak egy formatervezési áttekintést, nem csak egy árajánlatot?
- Rögzítik a sütő- és hűtési ciklusokat az ismételt rendeléseknél?
- Bele tudják önteni a betéteket, meneteket és szerelvényeket a falba?
- Elmagyarázzák a gyantaminőséget és az UV-stabilizálást az Ön éghajlatához?
- Készítenek-e próbamintát a teljes gyártás előtt?
Az innováció ebben az iparágban ritkán hangos. Ez egy jobb elválasztó zsinór, egy öt telet túlélő gyanta, egy hegesztési lépést megspóroló betét vagy egy ötezer literes tartályt körben tartó hűtési görbe. Ha Ön egy alkatrészt fejleszt, és szeretné tudni, hogy a rotomoldás a megfelelő válasz, küldje el nekünk a rajzot és a munkakörülményeket. Az egyértelmű válasz, beleértve az egyenes nemet is, ha a folyamat nem felel meg, többet ér, mint egy brosúra.
Kapcsolódó termékek
-
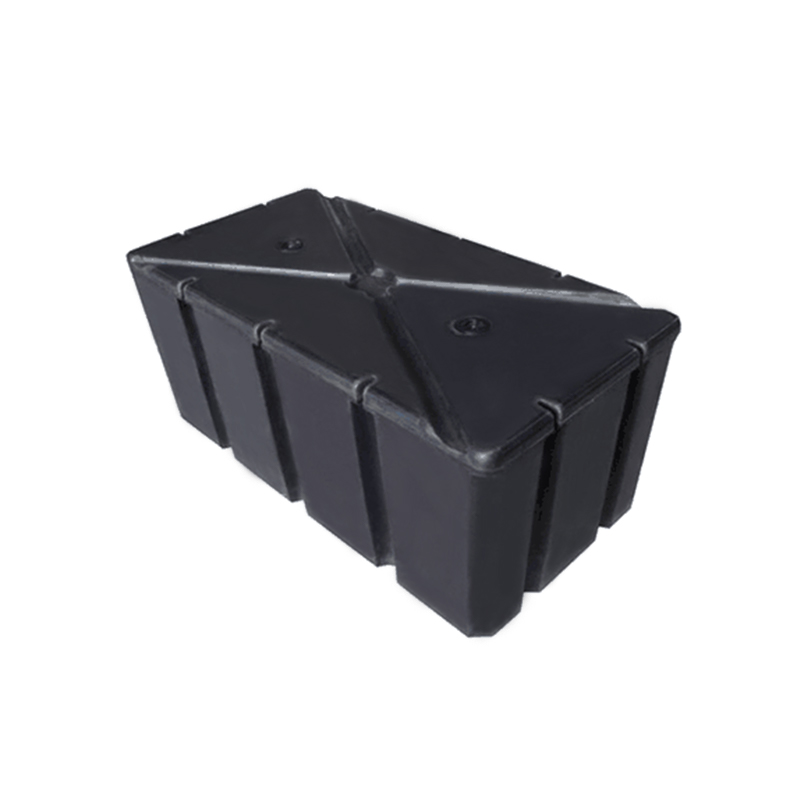
Négyzet alakú Rotomolding PE úszó Ponton
-
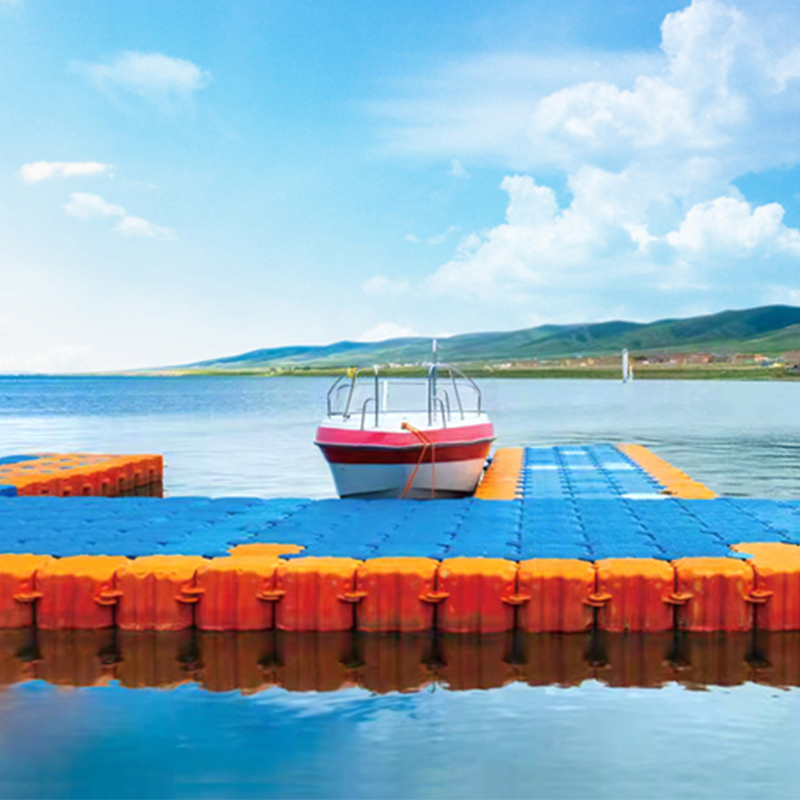
Rotomolding LLDPE úszó platform
-
Tartós 200 mm-es ABS forgóformázó úszógolyók
-
500 mm-es egyfülű forgóformázó úszó labda
-
500 mm-es műanyag úszógolyós LLDPE figyelmeztető golyós úszó
-
Figyelmeztetés úszó kotrási csőponton
-
LLDPE műanyag forgóformázó kotrócső úszóponton
-
Tengeri navigációs bója/figyelmeztető bója
-

LLDPE helyhez kötött navigációs jeladó úszó bója
-
Rotomolding figyelmeztető úszó EPS töltőanyaggal
-
Rotomolding hullámgátló bója
-

LLDPE kotrási iszap, forgóformázott úszógyűrű
-
650 átmérőjű Rotomolding tenyésztő úszóponton
-
200 átmérőjű Rotomolding szennyvíz visszatartó úszó
-
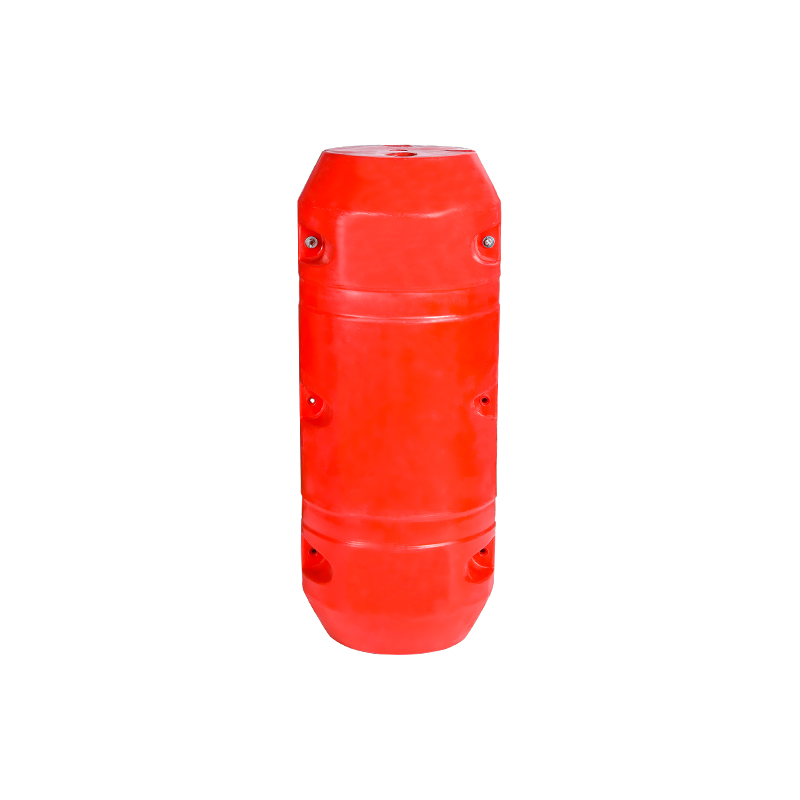
Forgóformázó úszótest
-
Rotomolding műanyag LLDPE üzemanyagtartály
-
Rotomolding növényvédő víztartály
-
Rotomolding LLDPE RV frissvíztartály
GYORS KAPCSOLAT
-
 wuyuqiao falu, Henghe város, Cixi város, Zhejiang tartomány
-
 +86-15257871220
-
 [email protected]
Copyright© Cixi Junyi Plastic Industry Co., Ltd.
KAPCSOLATTARTÁS
